工业自动化系统 现代工业机床控制设备的智能化演进
引言
工业自动化系统作为现代制造业的核心支撑,正深刻改变着传统生产方式。其中,工业机床控制设备作为自动化系统的关键执行单元,直接决定了加工精度、生产效率与设备可靠性。从早期的继电器逻辑控制到如今的智能数控系统,机床控制设备的技术演进折射出工业自动化整体水平的跃升。
一、工业自动化系统与机床控制设备的关系定位
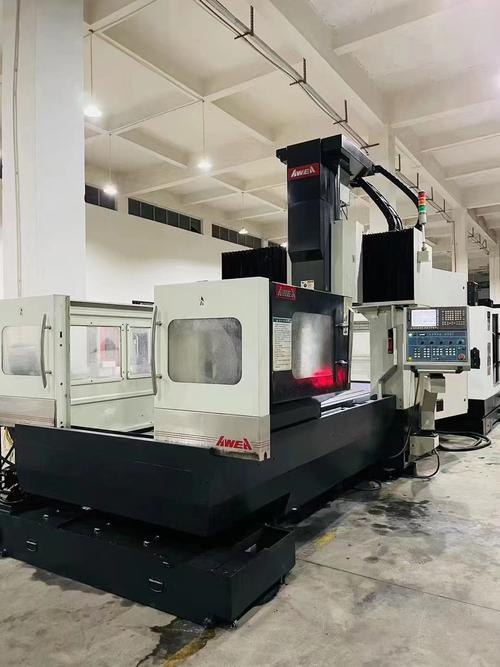
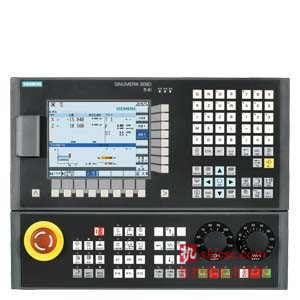
工业自动化系统通常由传感器、控制器、执行机构、通信网络与人机交互界面构成,形成从感知到决策再到执行的闭环。工业机床控制设备处于该闭环的执行层与控制层交界处,承担着将上位系统指令转化为机床运动的职责。具体而言,机床控制设备包括数控系统(CNC)、可编程逻辑控制器(PLC)、伺服驱动与电机、主轴驱动、位置检测装置以及机床电气控制柜等。这些设备协同工作,实现对刀具轨迹、进给速度、主轴转速和辅助功能的精确控制。
二、机床控制设备的主要类型与技术特征
1. 数控系统(CNC)
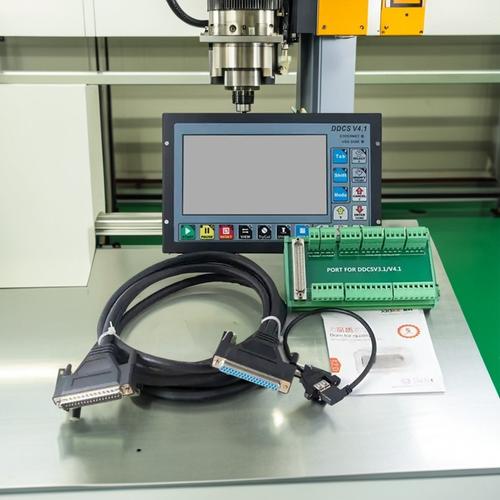
现代CNC系统普遍采用多核处理器架构,支持多轴联动、高速插补与前瞻控制。典型特征包括:开放式体系结构便于二次开发与功能扩展;支持五轴及以上联动加工;集成刀具管理与误差补偿功能;具备网络通信接口以接入工厂级MES/ERP系统。
2. 可编程逻辑控制器(PLC)
在机床控制中,PLC负责辅助功能的时序控制,如冷却液启停、刀库换刀、夹具松紧等。当前主流机床PLC支持IEC 61131-3标准编程语言,并可通过工业以太网(如EtherCAT、PROFINET)与CNC及伺服系统实现高速同步。
3. 伺服驱动与位置检测
伺服系统是机床精度与动态响应的直接决定因素。现代交流伺服驱动器普遍采用矢量控制与自适应滤波技术,配合高分辨率编码器(绝对值式或多圈绝对式),实现微米级乃至纳米级定位精度。直线电机与力矩电机的应用进一步消除了传动链间隙,提升了快速响应能力。
4. 人机界面与工业通信
触摸屏HMI已成为机床标配,提供参数设定、状态监控与故障诊断功能。工业以太网逐步取代传统现场总线,实现控制层与信息层的数据贯通,为工业4.0场景下的预测性维护与远程运维奠定基础。
三、典型应用场景
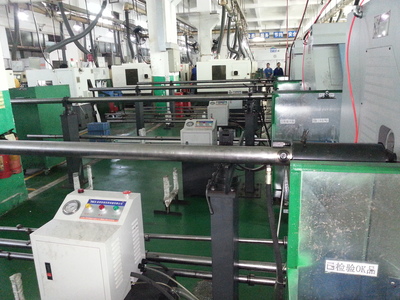
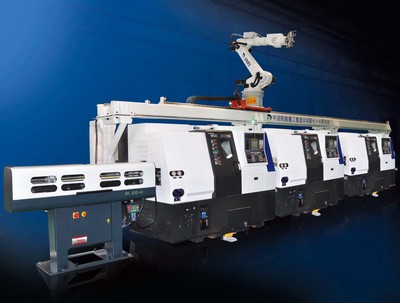
在汽车零部件加工领域,高速加工中心配合多轴数控系统与自动换刀装置,实现缸体、缸盖等复杂零件的高节拍生产。在航空航天领域,五轴联动数控机床用于叶轮、整体叶盘等自由曲面零件加工,对控制系统的插补精度与前馈补偿能力提出极高要求。在模具制造中,数控系统需支持高速铣削与精细电火花加工的组合控制。在批量生产线中,机床控制设备通过工业网络与机器人、AGV及仓储系统集成,形成柔性制造单元。
四、技术挑战与发展趋势
当前工业机床控制设备面临的主要挑战包括:多轴联动工况下的实时性与确定性保障、复杂曲面加工中的轮廓误差控制、设备互联互通中的协议兼容性,以及开放性与信息安全之间的平衡。未来发展方向集中在以下几个层面:一是智能化,将自适应控制、振动抑制与热误差补偿嵌入数控内核,减少对人工经验的依赖;二是开放化,基于模块化软件架构支持用户自定义功能与第三方应用集成;三是网络化,以5G与TSN(时间敏感网络)为支撑,实现机床群的协同控制与云端监控;四是绿色化,通过能量管理与按需供给降低机床待机与空载能耗。
##
工业机床控制设备是工业自动化系统中最具技术密集度的环节之一。其发展水平不仅关乎单台设备的加工能力,更影响着整个制造系统的柔性与智能化程度。面对多品种、小批量、高精度的市场需求,机床控制设备正从单一的指令执行者向具备感知、学习与优化能力的智能节点演进,这既是技术演进的必然,也是制造业转型升级的现实要求。
如若转载,请注明出处:http://www.ymzbvrjjlc.com/product/55.html
更新时间:2026-11-21 19:23:24